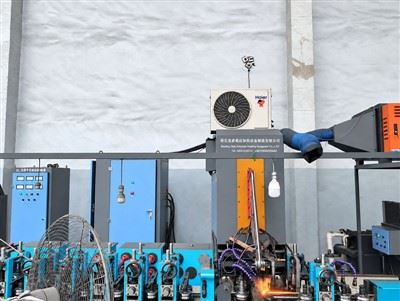

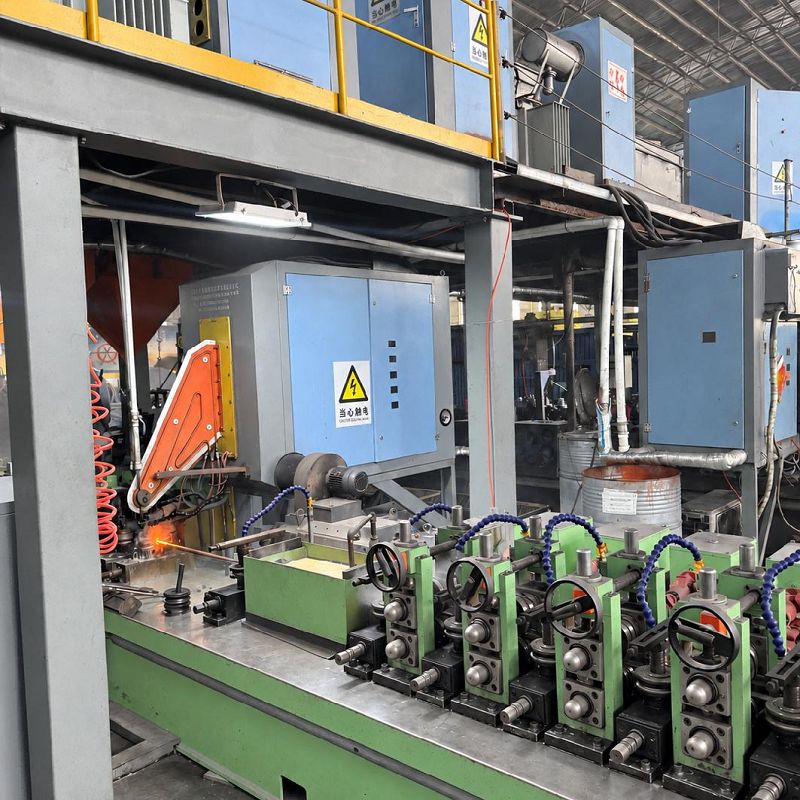
Baoding Sitai Induction Heating Equipment Manufacturing Co., Ltd. er en av de ledende produsentene og leverandørene av rulleformings- og dimensjoneringsmølle i Kina. Vi er forpliktet til å tilby spesialtilpassede produkter av høy kvalitet med konkurransedyktig pris. Velkommen til å kontakte oss for tilbud.
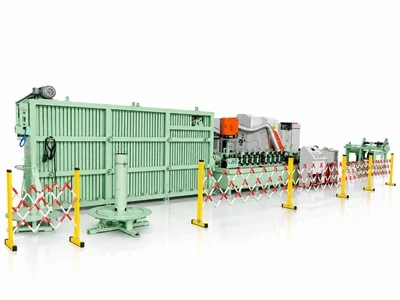
I en produksjonslinje med kjernetråd konverterer formingsverket flatt stålbånd til en kontrollert rørprofil. Dimensjoneringsseksjonen kalibrerer deretter den ytre diameteren, rundheten og den endelige geometrien. Riktig passdesign er kritisk: overdreven deformasjon kan skade båndet eller forstyrre kjernefordelingen, mens utilstrekkelig formingskontroll kan forårsake ustabil lukking, dimensjonsvariasjon eller dårlige nedstrøms sveiseforhold. SiTai designer valsesekvensen rundt kundens strimmelspesifikasjon, måltrådstørrelse, kjernemateriale og forseglingsprosess.
Viktige fordeler
- Progressiv multi-pass rulleforming designet rundt målkjernetrådgeometrien.
- Presisjonsdimensjonering passerer for forbedret utvendig diameter konsistens og rundhet.
- Stiv møllestruktur for å redusere vibrasjoner og pass-to-pass feiljustering under kontinuerlig produksjon.
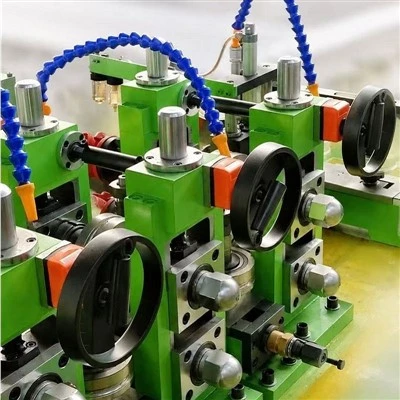
- Justerbare rulleposisjoner for oppsett, korreksjon og prosessoptimalisering.
- Utskiftbart rulleverktøy produsert til bekreftet båndbredde, tykkelse og ferdig trådstørrelse.
- Linjehastighetssynkronisering med oppstrøms pulverfylling eller kjernemating og nedstrøms sveise-/kveilingssystemer.
- Førings- og sentreringsarrangement som bidrar til å opprettholde stabil båndsporing gjennom formingsseksjonen.
- Sikkerhetsvakt og operatørtilgangspunkter konfigurert i henhold til det endelige linjeoppsettet.
Typisk systemkonfigurasjon
|
|
Funksjon |
|
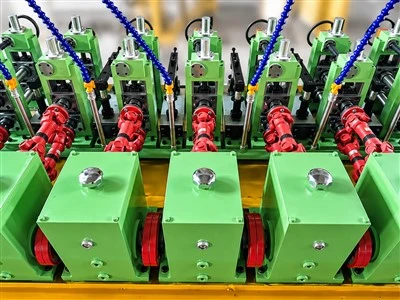
Forming stands |
Bøy stålbånd gradvis fra flat tilstand til en kontrollert rørprofil. |
|
Dimensjonerende stativer |
Kalibrer endelig tråddiameter, rundhet og dimensjonsstabilitet. |
|
Valseverktøy |
Tilpasset passgeometri valgt for strimmeltykkelse, bredde, tråddiameter og forseglingsmetode. |
|
Driv og girkasse |
Tilpasset produksjonshastighet, dreiemomentbehov og linjesynkroniseringskrav. |
|
Veiledningssystem |
Støtter båndsentrering og stabil inngang mellom påfølgende rullepassasjer. |
|
Lokal justering |
Tillater kontrollert oppsett av rulleposisjon og linjejustering. |
|
Kontrollgrensesnitt |
Integrert med produksjonslinjekontrollarkitekturen når det er nødvendig. |
Søknader
- Metallurgisk kjernetrådproduksjon
- Pulverfylt kjernetrådforming
- Legering og additiv kjernetrådproduksjon
- Sveisede eller mekanisk lukkede ledninger med kjerne, underlagt prosessdesign
-
Nye produksjonslinjer og eksisterende linjeforming/dimensjoneringsoppgraderinger
Tekniske parametere
Endelige tekniske parametere bekreftes i henhold til kundens produkttegning, materiale, nødvendig ytelse og fabrikkforhold. Tabellen nedenfor definerer de viktigste tekniske inputene uten å opprette ubekreftede faste krav.
|
Parameter |
Konfigurasjon / Nødvendige data |
|
Stålbåndmateriale |
Definert av kjernetrådprosessen og kundespesifikasjonen |
|
Stållistbredde |
Prosjektspesifikk |
|
Stålbåndtykkelse |
Prosjektspesifikk |
|
Ferdig wire utvendig diameter |
Prosjektspesifikk |
|
Antall formings-/dimensjoneringspasninger |
Designet i henhold til deformasjonsskjema |
|
Produksjonshastighet |
Matchet til komplette linjekrav |
|
Rullmateriale / varmebehandling |
Valgt i henhold til båndmateriale og levetidsmål |
|
Kjøremetode |
Valgt i henhold til linjebelastning og synkronisering |
|
Elektrisk standard |
Tilpasset strømforsyning i destinasjonslandet |
Hvorfor velge SiTai
Spesialisert ingeniørarbeid for produksjon av kjernetråd i stedet for generisk profilrulling.
01
Roll-pass design koordinert med pulverfylling, sømlukking eller HF-sveising og endelige kveilkrav.
02
Tilpasset mekanisk design basert på kundetegninger og ferdige trådmål.
03
Integrasjonsstøtte for nye linjer, linjeutvidelse og ettermonteringsprosjekter.
04
Fabrikkmontering og funksjonsverifisering før forsendelse i henhold til avtalt prosjektomfang.
05
Hva vi trenger for å utarbeide et teknisk forslag
For et raskt og nøyaktig forslag, vennligst send relevant produkttegning og følgende informasjon: Stålbåndmateriale, Stålbåndbredde, Stålbåndtykkelse, Ferdig wire ytre diameter, Antall formings-/dimensjoneringspassasjer, Produksjonshastighet. Eksisterende linjebilder, layouttegninger og elektriske krav til destinasjonslandet er også nyttige for ettermonterings- eller integreringsprosjekter.
Be om en tilpasset løsning
For et forslag til rulleformings- og dimensjoneringsmølle, send den ferdige trådtegningen, båndmateriale og dimensjoner, lukkerute, målhastighet og tilgjengelige linjegrensesnitt. SiTai kan deretter definere standarrangementet og verktøysomfanget rundt selve prosessen.
- SiTai kjernetrådformingsutstyr
- SiTai formings- og dimensjoneringsutstyr for metallurgisk kjernetråd
- tilpasset utstyr for forming og dimensjonering av kjernetråd
Ofte stilte spørsmål
Spørsmål: Hvilken informasjon kreves for å designe nytt formings- og dimensjoneringsutstyr?
A: Den tekniske pakken bør inkludere båndmaterialet, bredde og tykkelse, kjernetype, mål utvendig diameter, lukkemetode, nødvendig linjehastighetsområde og en tegning eller prøve av den ferdige ledningen. Hvis møllen skal installeres i en eksisterende linje, er inn- og utgangssenterlinjen, tilgjengelig lengde, drivarrangement og kontrollgrensesnitt også viktig. Disse inngangene bestemmer stativoppsettet og rullverktøykonseptet.
Spørsmål: Kan en eksisterende trådfres ettermonteres i stedet for å erstattes?
A: En ettermontering kan vurderes når maskinrammen, akslene, lagrene og drivsystemet fortsatt har nok stivhet og kapasitet for det tiltenkte produktet. Gjennomgangen ser vanligvis på stativinnretting, akseltilstand, tilgjengelig justering, valsedimensjoner og måten møllen kommuniserer med materen eller nedstrømsutstyret. Hvis den opprinnelige geometrien pålegger en begrensning som verktøyet ikke kan korrigere, kan en delvis eller fullstendig mølleutskifting være mer praktisk.
Spørsmål: Hvordan valideres et passdesign før produksjonsbruk?
A: En passdesign bør vurderes mot materialdeformasjon, stripekantoppførsel, kjernerom og den nødvendige siste seksjonen. Under idriftsettelse kontrolleres mellomprofiler gradvis i stedet for å bedømme bare det siste stativet. Små korrigeringer gjøres der avviket begynner. Denne tilnærmingen gjør oppsettet mer repeterbart og unngår å bruke de endelige dimensjoneringsstativene for å kompensere for en formingsfeil opprettet mye tidligere i møllen.
Spørsmål: Hva forårsaker dårlig rundhet selv når den endelige diameteren ser riktig ut?
A: En enkelt avlesning av ytre diameter kan skjule en oval eller asymmetrisk seksjon. Mulige årsaker inkluderer ulik rullegap, feiljustering av aksel eller stativ, feil rulleprofil, ujevn kjernefordeling og overdreven reduksjon konsentrert i én retning. Måling av tråden i flere vinkelposisjoner og kontroll av de foregående stativene gir vanligvis en klarere diagnose enn å stramme den siste dimensjoneringsrullen.
Spørsmål: Hvordan bør erstatningsrullverktøy spesifiseres?
A: Bruk mølleakselens dimensjoner og stativarrangement sammen med stripen og ferdigproduktets geometri. Hvis det eksisterende verktøyet har blitt modifisert i bruk, oppgi målte rulldimensjoner eller en fysisk prøve i stedet for kun å stole på en gammel tegning. Materiale og varmebehandling bør velges for forventet slitasje og produksjonsplikt, mens den faktiske sporprofilen bekreftes fra tiltenkt bestått tidsplan.
Spørsmål: Kan denne fabrikken betjene både sveisede og mekanisk lukkede kjernetrådprosesser?
A: Maskinkonseptet kan konstrueres for forskjellige stengingsruter, men passdesignet er ikke identisk. En sveiset linje må presentere kontrollerte stripekanter til sveisepunktet; en mekanisk lukket wire krever den spesifikke fold- eller overlappingsgeometrien som er nødvendig for låsing. Når begge produktene er planlagt, bør overgangsmetoden og verktøysettene defineres på prosjektstadiet i stedet for å behandle lukkingsprosessen som en nedstrømsdetalj.
Spørsmål: Hva bør inspiseres etter en lang produksjonskampanje?
A: Sjekk rullesporslitasje, akselspill, lagertilstand, stativfester, styreinnretting og repeterbarheten til justeringsreferanser. Produktmål bør sammenlignes med det originale stabile oppsettet. En gradvis økning i korreksjon ved senere standplasser kan være et tidlig tegn på at slitasje eller innretting har endret seg oppstrøms, slik at vedlikehold kan planlegges før ferdige tråddimensjoner blir ustabile.
Populære tags: rulleformings- og dimensjoneringsmølle, produsenter, leverandører, fabrikk i Kina